- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
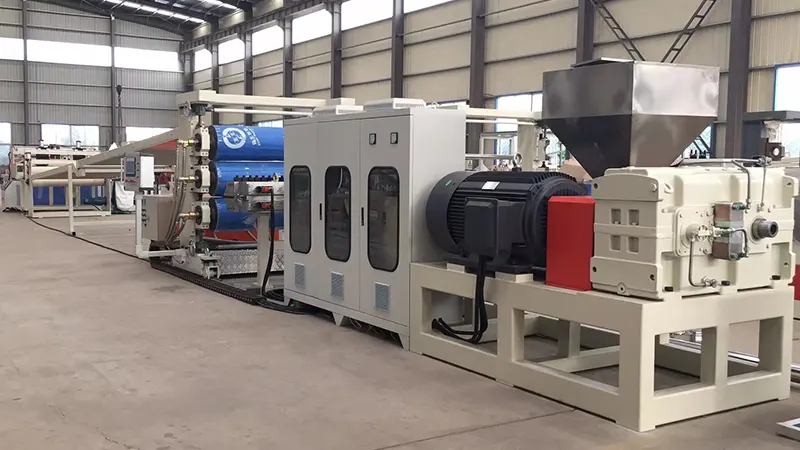
Linha de extrusão de chapas PS: problemas comuns de produção e soluções práticas para qualidade estável de chapas
Linhas de extrusão de folhas de poliestireno (PS)são amplamente utilizados na indústria de processamento de plásticos, mas na produção real, cada etapa – desde a preparação da matéria-prima até o enrolamento – pode apresentar problemas que afetam a qualidade e a eficiência. Este artigo examina falhas comuns, suas causas raízes e contramedidas práticas com base na experiência operacional da linha de frente, ajudando as equipes de produção a diagnosticar problemas rapidamente e otimizar processos de forma eficaz.
1. Preparação de Matéria Prima: Considerações Práticas
Problema 1: Listras prateadas ou bolhas na superfície da folha
Este é um sinal clássico de umidade excessiva. PS é levemente higroscópico; mesmo pequenas quantidades de umidade vaporizarão nas temperaturas de fusão, causando marcas prateadas na superfície ou bolhas internas na folha acabada.
Soluções:
-
Certifique-se de que o sistema de secagem esteja funcionando corretamente. Condições de secagem recomendadas: 75–80°C durante 2–3 horas.
-
Ao reiniciar após um desligamento, purgue a primeira porção do fundido para evitar que material contaminado com umidade entre na matriz.
-
Nas estações húmidas, prolongue o tempo de secagem e monitorize regularmente o teor de humidade. O nível de umidade alvo deve estar abaixo de 0,05%.
Problema 2: Propriedades mecânicas degradadas devido ao uso excessivo de material reciclado
Usar aparas de borda e sucata é uma medida eficaz de economia de custos, mas o material reciclado sofre degradação térmica a cada ciclo de processamento, levando à cisão da cadeia. Isto resulta em folhas quebradiças com resistência ao impacto reduzida.
Soluções:
-
Mantenha o conteúdo de material reciclado entre 15% e 25%, ajustando com base nos requisitos do produto. Para folhas transparentes de alta clareza, reduza ainda mais a proporção ou evite totalmente a retificação.
-
Seque e retire o pó completamente antes de usar para evitar contaminação.
-
Considere adicionar modificadores de impacto para compensar a perda de tenacidade causada pelo material reciclado.
2. Seção de Extrusão: Problemas Comuns e Ajustes
Problema 3: Flutuação de produção levando a espessuras irregulares da chapa
Este é um problema frequente no sistema de extrusão, geralmente relacionado à velocidade instável da rosca, alimentação inconsistente ou temperaturas flutuantes do cilindro.
Etapas de solução de problemas:
-
Verifique se há “pontes” no funil de alimentação (material pendurado e não fluindo para baixo). Instale um disjuntor de ponte ou mude para alimentação forçada, se necessário.
-
Verifique as configurações de temperatura ao longo do cilindro da extrusora. O superaquecimento na zona de alimentação pode causar derretimento prematuro e alimentação irregular.
-
Instale uma bomba de derretimento entre a extrusora e a matriz. Ele isola efetivamente as flutuações de pressão de pulsação do parafuso, garantindo pressão constante de entrada da matriz – este é um dos investimentos mais eficazes para precisão de espessura.
Problema 4: Degradação do fundido e amarelecimento devido à temperatura excessiva
PS tem uma janela de processamento relativamente estreita. Acima de 240°C, a degradação térmica torna-se significativa, apresentando uma fusão amarelada e transparência reduzida.
Soluções:
-
Defina as temperaturas do barril em um gradiente gradual da zona de alimentação para a zona de medição, com a temperatura máxima mantida entre 220–230°C.
-
Verifique a velocidade do parafuso – o cisalhamento excessivo de altas RPM gera calor de fricção indesejado.
-
Para paradas superiores a 15 minutos, abaixe as temperaturas do barril ou purgue o fundido para evitar que o material assente e se degrade.
3. Controle de matrizes e calendários: pontos-chave
Problema 5: Variação significativa da espessura transversal
Isso normalmente resulta do ajuste inadequado da folga da borda da matriz ou da distribuição desigual da temperatura de fusão ao longo da largura da matriz.
Soluções:
-
Ajuste as folgas das bordas da matriz com base na espessura alvo. Um princípio de compensação comum é definir o centro ligeiramente mais fino que as bordas para compensar o encolhimento das bordas.
-
Verifique se todas as bandas de aquecimento da matriz estão funcionando uniformemente. As temperaturas desiguais da matriz causam taxas de fluxo de fusão inconsistentes.
-
Para chapas largas, instale um misturador estático a montante da matriz para melhorar a uniformidade da temperatura de fusão em toda a largura.
Problema 6: Material grudado nos rolos da calandra ou marcas de rolo na folha
Esses defeitos afetam diretamente a qualidade da superfície e são inaceitáveis para aplicações em chapas transparentes.
Instruções para solução de problemas:
-
Inspecione as superfícies do rolo da calandra em busca de arranhões, buracos ou resíduos. Execute polimento e limpeza de rotina com limpadores de rolo dedicados.
-
Controle cuidadosamente as temperaturas dos três rolos: normalmente o rolo superior fica um pouco mais quente que o rolo do meio, com o rolo inferior mais frio. As configurações exatas dependem da espessura da folha e da velocidade da linha.
-
Se estiver usando um agente desmoldante ou revestimento antibloqueio, garanta uma aplicação uniforme. A aplicação excessiva pode causar embaçamento ou redução do brilho da superfície.
4. Folha de espuma PS: desafios específicos
Problema 7: Estrutura celular grosseira ou não uniforme
Para folhas de espuma PS, a finura e a uniformidade das células são indicadores críticos de desempenho. Células grossas ou irregulares reduzem significativamente a resistência mecânica e as propriedades de isolamento térmico.
Principais pontos de controle:
-
A dispersão do agente nucleante (talco) é fundamental. Use talco ultrafino (tamanho de partícula abaixo de 5 μm) e garanta uma mistura completa durante a fase de composição.
-
O controle de temperatura na extrusora secundária (estágio de resfriamento) é o fator mais crítico para a qualidade da espuma. As flutuações de temperatura devem ser mantidas dentro de ±1°C.
-
Verifique a estabilidade da injeção do agente de expansão; as flutuações de pressão no sistema de injeção afetam diretamente a distribuição do tamanho das células.
Problema 8: Encolhimento excessivo em folhas de espuma
O encolhimento excessivo leva à não conformidade dimensional, especialmente perceptível durante as operações de termoformação posteriores.
Soluções:
-
Ajuste a velocidade de transporte e a taxa de expansão (BUR). As taxas de estiramento adequadas promovem a orientação das células, o que reduz o pós-encolhimento.
-
Aumente ligeiramente a dosagem do agente nucleante – estruturas celulares mais finas contribuem para uma melhor estabilidade dimensional.
-
Mantenha a tensão do enrolamento moderada. A tensão excessiva pode induzir a contração por fluência enquanto a folha está sob tensão no rolo.
5. Manutenção Diária e Otimização da Produção
Lista de verificação de manutenção de rotina:
-
Substitua os conjuntos de telas com base no aumento da contrapressão, não apenas quando a pressão se tornar criticamente alta. Estabeleça um cronograma fixo de substituição para consistência.
-
Puxe periodicamente o parafuso e inspecione o cano quanto a desgaste. Parafusos gastos reduzem significativamente a capacidade de plastificação e a qualidade da produção.
-
Rolamentos de rolos de calandras e correntes de transmissão são frequentemente pontos de desgaste esquecidos. Lubrifique regularmente e verifique o paralelismo dos rolos.
Dicas de eficiência energética:
-
Pontos de ajuste de temperatura do barril mais baixos sempre que a qualidade da plastificação permitir. Cada redução de 5°C pode economizar aproximadamente 3–5% no consumo de energia.
-
Isole os barris da extrusora para minimizar a perda de calor para o meio ambiente.
-
Esmerilhe o acabamento da borda on-line sempre que possível para evitar o reaquecimento da sucata resfriada.
Operação estável de umLinha de extrusão de chapa PSdepende do monitoramento preciso das condições do equipamento e da otimização contínua do processo. Na prática, a maioria dos problemas de qualidade não se origina de defeitos de equipamentos, mas de detalhes operacionais e mudanças ambientais. As equipes de produção são incentivadas a manter registros detalhados dos parâmetros do processo, correlacionando cada ajuste com a qualidade do produto resultante. Com o tempo, este se torna o manual de referência mais valioso e específico da planta – muito mais útil do que qualquer guia operacional genérico.